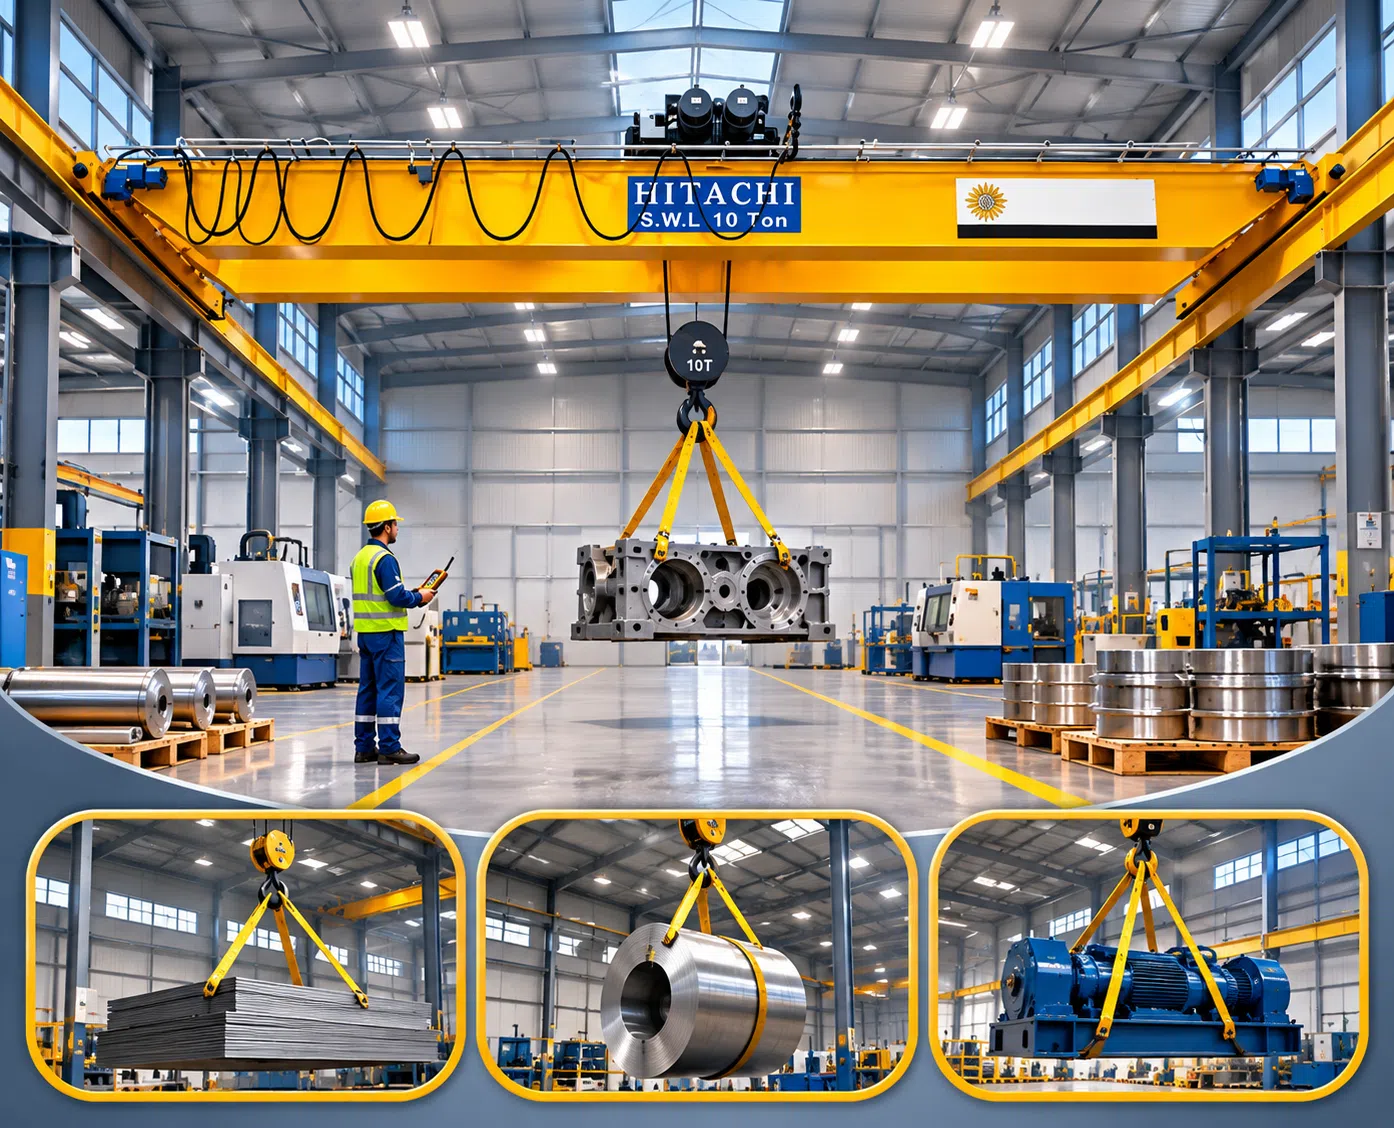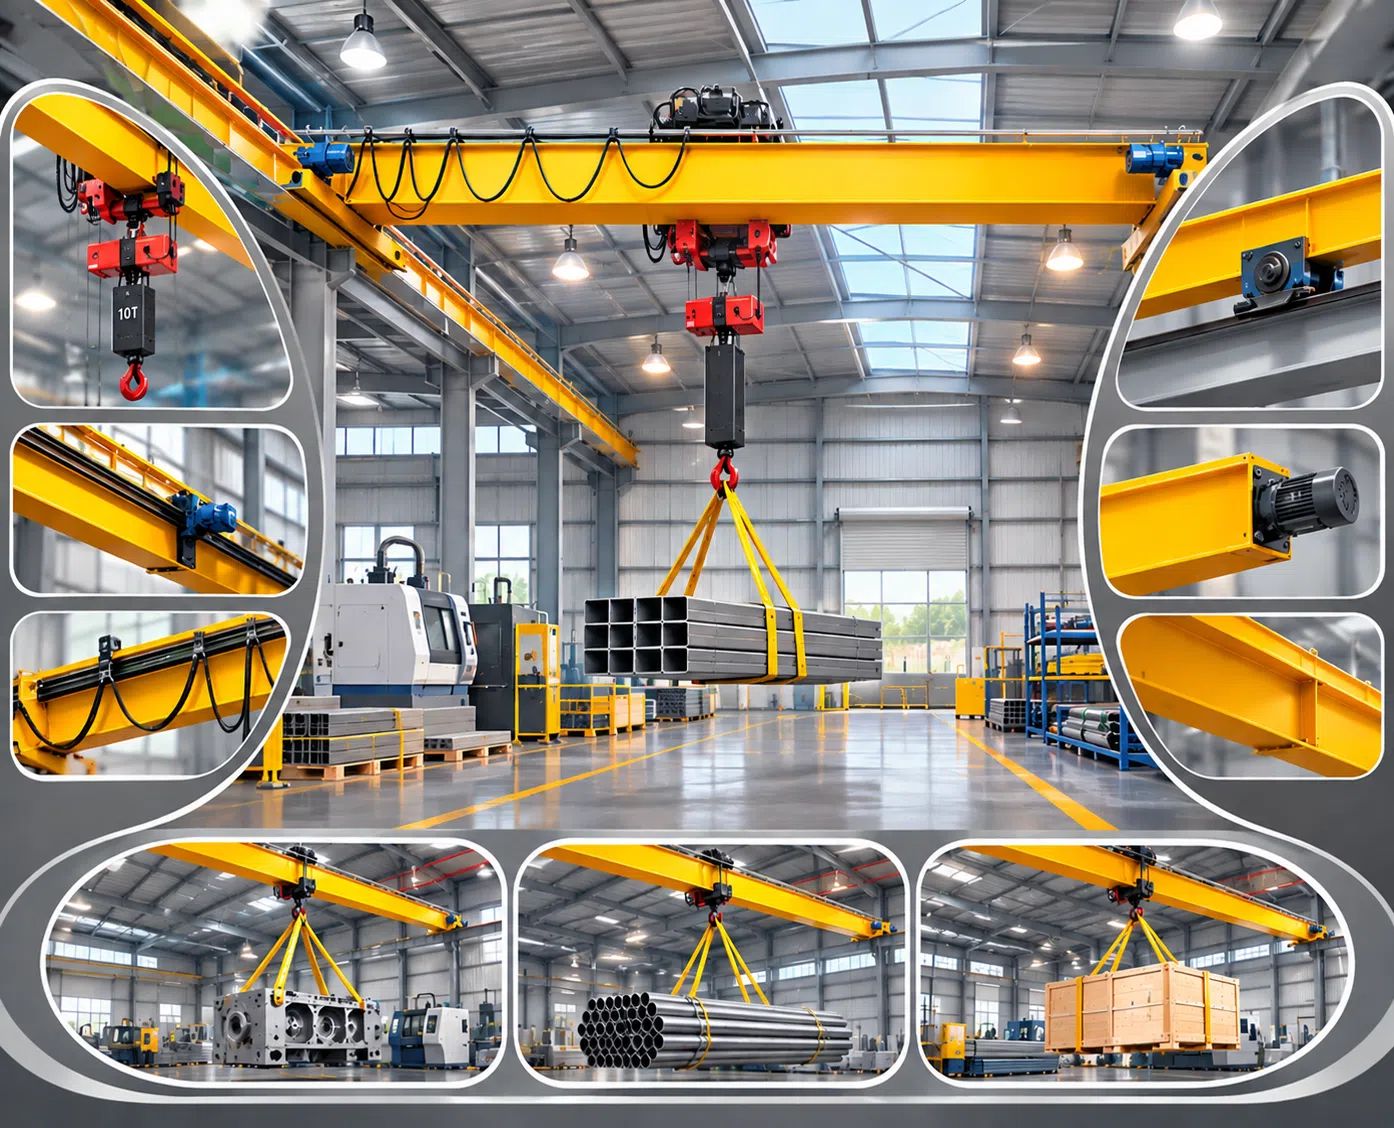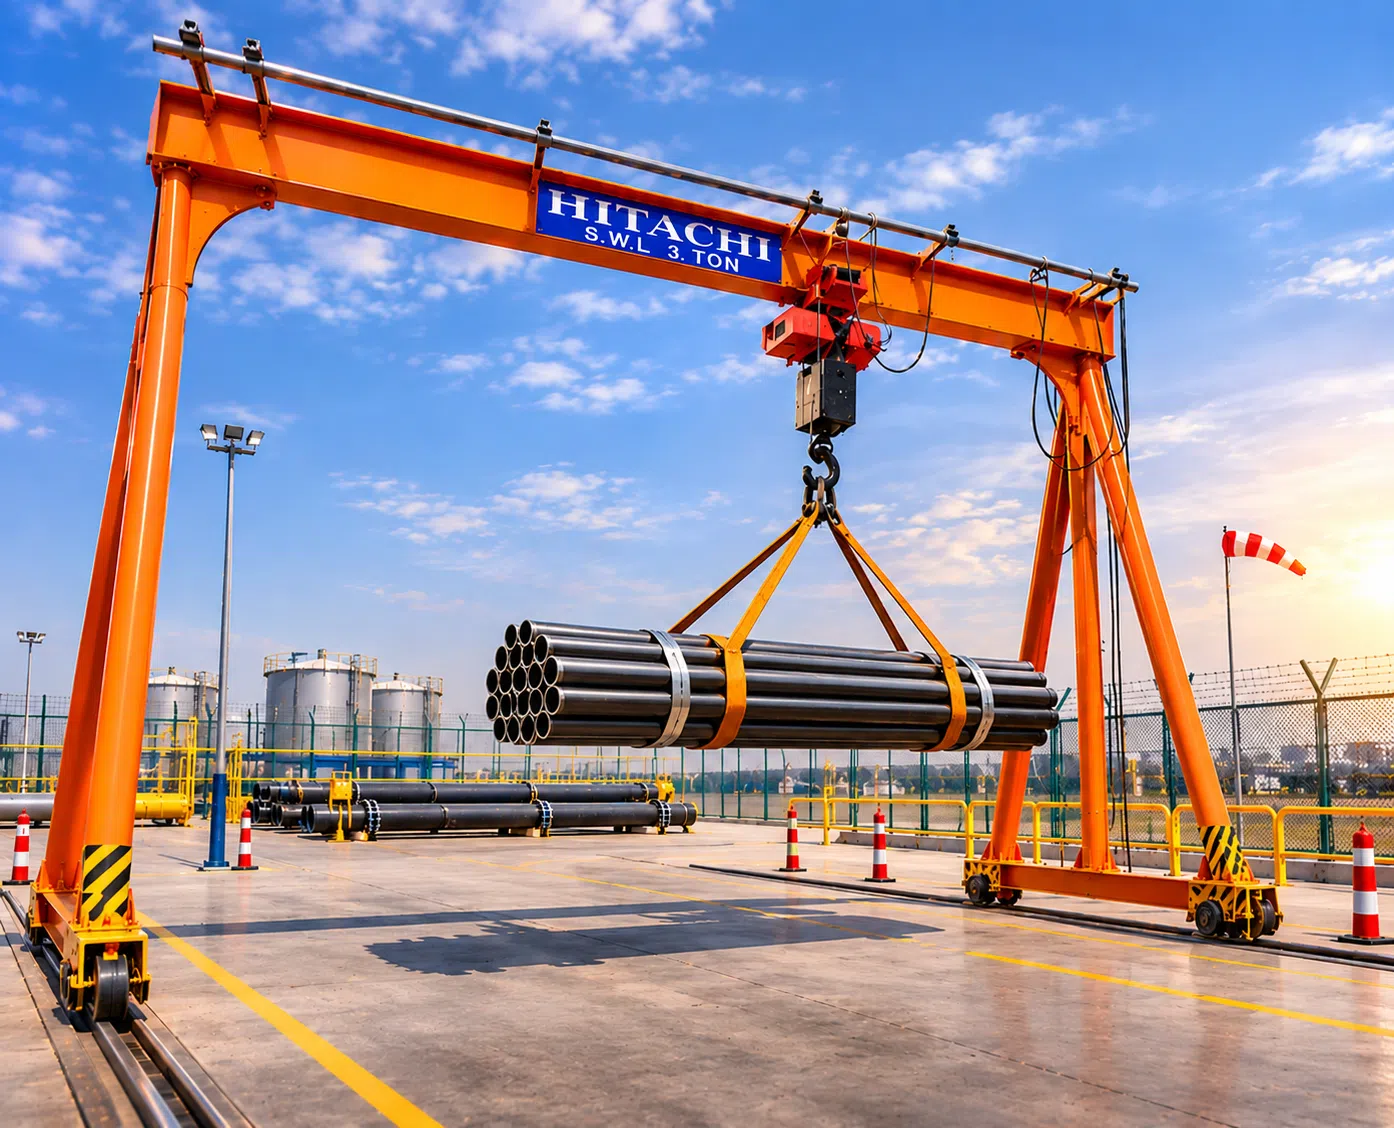
مراحل تصنيع الكرينات ومطابقتها لمعايير الجودة والسلامة العالمية
لا تحتمل معدات الرفع الصناعية أي هامش للخطأ الهندسي أو التهاون في جودة المواد، فكل حركة رأسية أو أفقية تحمل أطناناً من الخامات تتطلب بنية تحتية صلبة قادرة على مجابهة قوى القص والانحناء والإجهاد الميكانيكي المستمر على مدار سنوات من التشغيل الشاق داخل بيئات العمل المعقدة. إن عملية تصنيع الكرينات الموثوقة ليست مجرد تجميع لقطع الحديد وتركيب ونش ومحركات عشوائية، بل هي سلسلة من الحسابات الرياضية المتقدمة واختبارات الجودة الدقيقة التي تضمن استقرار المنشأة الصناعية وسلامة الأرواح قبل أي شيء آخر.
كيف تتم عملية تصنيع الكرينات الصناعية؟
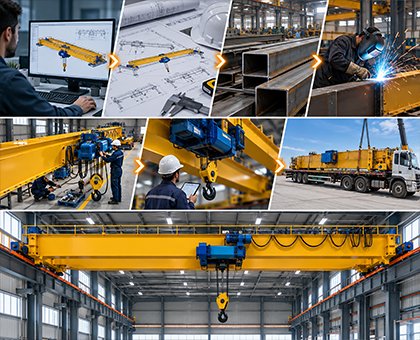
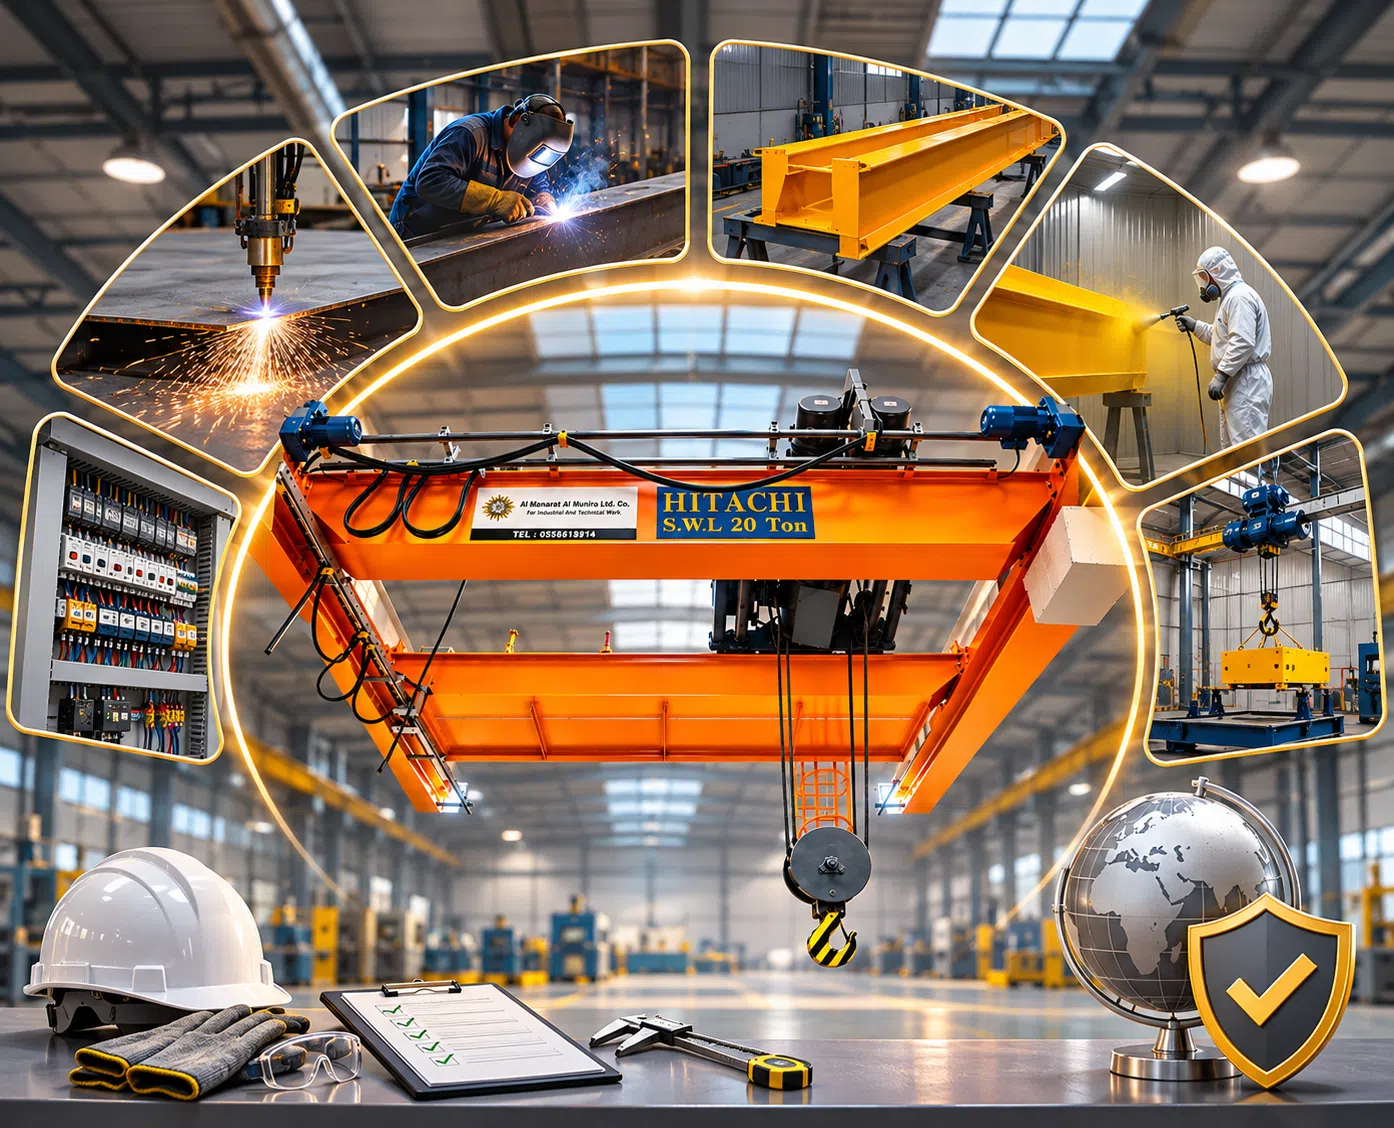
تمر عملية تصنيع الكرينات بست مراحل إنتاجية صارمة تبدأ بـ التصميم الإنشائي والمحاكاة الحاسوبية للأحمال، تليها قص وتجهيز ألواح الصلب الهيكلي، ثم أعمال اللحام الميكانيكي الدقيق للألواح والجسور، تليها المعالجة السطحية وسفع الرمال والطلاء الإيبوكسي المقاوم للصدأ، وصولاً إلى تجميع الأنظمة الكهروميكانيكية، وأخيراً اختبارات الأحمال الميدانية وإصدار شهادات المعايرة.
تضمن هذه المراحل الهندسية المتتابعة تحقيق ما يلي:
- مقاومة كاملة لظاهرة التعب الميكانيكي (Metal Fatigue) الناتجة عن تكرار الرفع والإنزال.
- توزيع الأحمال الديناميكية بالتساوي على عجلات ومسارات السير لتفادي تآكل السكك الحديدية.
- مطابقة خطوط الإنتاج لأعلى متطلبات السلامة وفق المعايير والشهادات الدولية المعتمدة.
المراحل التنفيذية في خطوط تصنيع الكرينات
تتطلب كل مرحلة تصنيعية إشرافاً هندسياً مباشراً واستخدام تقنيات متطورة تضمن خلو المعدة من أي عيوب هيكلية خفية:
1. التصميم الهندسي والمحاكاة الرقمية (FEA Modeling)
قبل قطع لوح فولاذي واحد، يقوم مهندسو التصميم بتحويل متطلبات العميل وأبعاد مصنعه إلى نماذج ثلاثية الأبعاد عبر برامج التصميم التخصصية، حيث تُجرى اختبارات تحليل العناصر المحدودة (Finite Element Analysis - FEA) لمحاكاة نقاط التركيز الإجهادي وحساب مقدار الانحناء الطبيعي (Camber) المسموح به للجسر تحت أقصى حمل تشغيلي ممكن.
2. التقطيع الدقيق لألواح الصلب (CNC Cutting & Profiling)
تعتمد المصانع المتقدمة على ألواح الفولاذ الكربوني عالي المقاومة (مثل درجات S275 أو S355)، ويتم تقطيعها بواسطة ماكينات البلازما أو الليزر الموجهة حاسوبياً لضمان استقامة الحواف بدقة أجزاء من المليمتر وتجهيز زوايا الشطف (Beveling) لعمليات اللحام التالية.
3. بناء الهيكل الصندوقي واللحام الغاطس (Box Girder Fabrication)
تُجمع الألواح الفولاذية لتشكيل "الجسر الصندوقي" المغلق مع تدعيمه بقواطع وحواجز داخلية رأسية (Diaphragms & Stiffeners) تمنع التواء الهيكل أو انبعاج الجدران الرقيقة تحت عزم الالتواء، وتُنفذ اللحامات الطولية الرئيسية باستخدام ماكينات اللحام القوسي المغمور الأوتوماتيكية (Submerged Arc Welding - SAW) لتأمين تغلغل عميق وخط لحام مستمر متجانس وخالٍ من الفقاعات الهوائية.
4. الفحص غير الإتلافي للحامات (NDT Testing)
تخضع كافة الوصلات الحيوية لفحوصات جودة صارمة دون إتلاف المعدن عبر أربعة مسارات فنية:
- الفحص البصري الدقيق (VT): لاكتشاف أي مسام سطحية أو نتوءات غير مقبولة هندسياً.
- الفحص بالموجات فوق الصوتية (UT): لاختراق عمق خط اللحام والتأكد من خلوه من الشروخ الباطنية والاندماج الناقص.
- فحص الجسيمات المغناطيسية (MT): لرصد أي شروخ شعرية دقيقة على السطح وقربه.
- الفحص بالأشعة السينية (RT): يُطبق في الرافعات ذات المهام فائقة الخطورة والأوزان الضخمة.
5. إعداد الأسطح وتطبيق الطلاء الواقي (Shot Blasting & Coating)
تُنقل الهياكل إلى غرف السفع الرملي والمعالجة الميكانيكية بالخردق الصلب للوصول إلى درجة نظافة قياسية (SA 2.5) تقتلع طبقات الصدأ وقشور الدرفلة والشوائب بالكامل، ثم تُكسى الأسطح بطبقة أساس من الزنك عالي المقاومة، تتبعها طبقات وسيطة وختامية من دهان الإيبوكسي والبولي يوريثان المقاوم للأشعة فوق البنفسجية والأجواء الكيميائية والصناعية القاسية.
6. التجميع الميكانيكي ودمج دوائر التحكم الكهربائي
تُركب عربة الرفع (Hoist/Trolley) وتُربط بمحركات الحركة الطولية والعرضية، وتُمدد شبكات كابلات التغذية المجدولة داخل مسارات مرنة (Festoon Systems) أو قضبان توصيل معزولة، مع ربط لوحات التحكم الذكية وحساسات الأمان ومغيرات التردد لضمان سلاسة التسارع والتباطؤ.
مقارنة تحليلية: معايير ومواصفات تصنيع الكرينات العالمية
تخضع معدات الرفع لأكواد هندسية عالمية تضبط تصاميمها وسماكات معادنها؛ وتكشف النقاط الآتية الفروق الجوهرية بين أشهر هذه المعايير:
- المعيار الأوروبي (FEM / EN): يركز بشكل مكثف على تحليل فترات التشغيل اليومية وتحديد فئات الخدمة بدقة بالغة (من 1Bm إلى 5m) وحساب العمر الافتراضي لعلب التروس وفق ساعات التحميل، مما يتيح تصاميم فائقة الكفاءة ذات وزن خفيف واستهلاك طاقة منخفض.
- المعيار الأمريكي (CMAA Specification 70 & 74): يقسم الرافعات إلى فئات خدمة محددة بالحروف من (Class A إلى Class F)، ويمتاز بالنزعة نحو استخدام مقاطع فولاذية أثقل ومعاملات أمان إضافية في سماكة الهياكل والتروس لتتحمل أقسى بيئات التشغيل الشاقة لعقود طويلة.
- المعيار الدولي (ISO 4301): يوفر إطاراً موحداً لتصنيف آليات ومعدات الرفع عالمياً اعتماداً على درجات استخدام الآلة وتوزيع حالات التحميل الاسمية، مما يجعله مرجعاً قياسياً متوافقاً مع مختلف الأنظمة المحلية للمنشآت.
- معايير اللحام الإنشائي (AWS D14.1): الكود المعتمد لضبط كفاءة فنيي اللحام وإجراءات التأهيل المتبعة لتصنيع رافعات مناولة المواد، ويحدد نسب قبول العيوب وحجم خطوط اللحام وفق إجهادات التصميم.
بروتوكولات اختبار الجودة قبل تسليم الرافعة للمصنع
لا تخرج الرافعة للخدمة الميدانية إلا بعد اجتياز حزمة من الاختبارات المعيارية الصارمة:
- اختبار الحمل الساكن (Static Load Test): تحميل الرافعة بوزن يعادل 125% من طاقتها القصوى وتثبيته في منتصف الجسر لمدة محددة زمنياً لقياس مقدار الانحناء الهيكلي والتأكد من عودة الجسر لاستقامته التامة بعد إزالة الحمل دون أي تشوه دائم في المعدن.
- اختبار الحمل الديناميكي (Dynamic Load Test): تشغيل المعدة بكامل حركاتها (رفع، إنزال، ومسار طولي وعرضي) تحت حمولة تشغيلية تعادل 110% من السعة الاسمية، لاختبار أداء الفرامل واستجابة مفاتيح نهاية المشوار ومنظومة التبريد بالمحركات.
- اختبار استجابة قواطع الطوارئ (Emergency Stop & Overload Cut-off): التأكد من قطع التيار الكهربائي وتفعيل الفرامل فوراً عند الضغط على زر التوقف، ومعايرة حساس الوزن الرقمي لفصل حركة الصعود في اللحظة التي تتخطى فيها الحمولة السعة المحددة.
أسئلة شائعة حول تصنيع الكرينات والجودة الهندسية
ما هو الانحناء التصميمي (Camber) ولماذا يُصنع داخل جسر الكرين؟
هو تقوس علوي متعمد يُصنع داخل الجسر الفولاذي أثناء عمليات التجميع لمقاومة الوزن الذاتي للرافعة وأقصى وزن يمكن أن تحمله، بحيث يصبح الجسر مستوياً تماماً عند رفع الحمل الكامل بدلاً من الهبوط أو الانحناء للأسفل، وهو ما يحمي عربة الرفع من الانزلاق اللاإرادي نحو المركز.
ما الفرق بين سفع الرمال والتنظيف اليدوي للحديد قبل تصنيع الكرينات؟
التنظيف اليدوي بالفرشاة يزيل القشور السطحية الهشة فقط ويترك الصدأ المجهري الرطب تحت الطلاء مما يتسبب في تقشره بعد فترات قصيرة، بينما يمنح سفع الرمال (Blasting) سطح الحديد خشونة ميكانيكية دقيقة تُسمى "الملف التعشيقي" (Anchor Profile) الذي يتيح لطبقات الإيبوكسي الالتصاق بجزيئات الصلب التمام ومنع الصدأ لعشرات السنين.
ما هي الوثائق والشهادات الفنية التي يجب استلامها مع الكرين المصنع حديثاً؟
يجب استلام حزمة وثائق كاملة تشمل: شهادة المنشأ والمطابقة لمكونات المحركات، وتقارير الفحص غير الإتلافي للحامات (NDT Reports)، وشهادات اختبار شهادة جودة ألواح الصلب (Mill Test Certificates)، وتقرير اختبار الأحمال الساكنة والديناميكية المعتمد، بالإضافة إلى المخططات الكهربائية وكتيب الصيانة الوقائية.
اقرأ أيضًا: مواصفات واستخدامات رافعة علوية 5 طن في الورش والمخازن